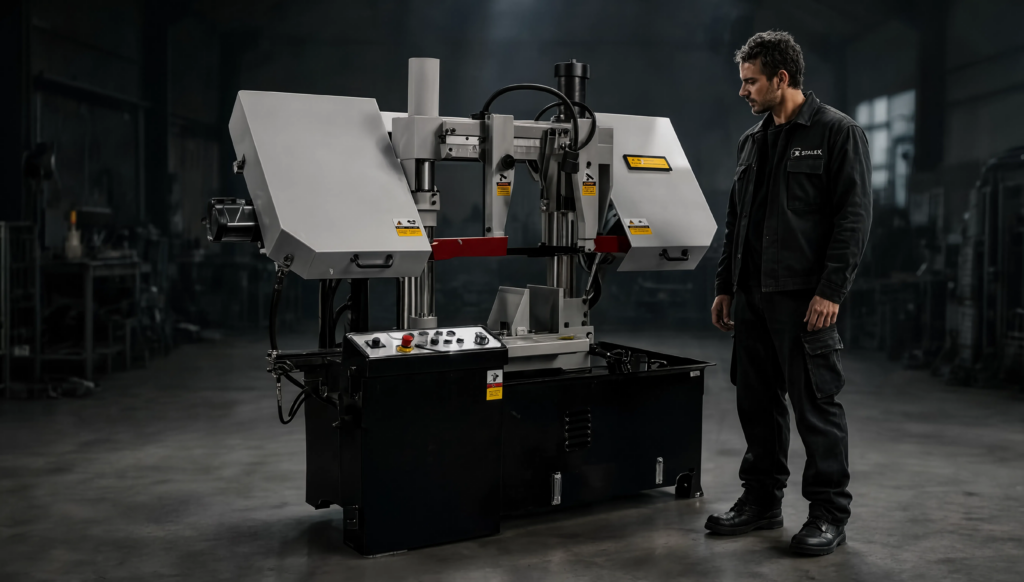
Ленточнопильный станок покупают по трём цифрам из карточки: мощность, максимальный круг, цена. А потом выясняется, что труба 100×100 в него влезает только по диагонали, рез под 45° выставляется ключом за пять минут, а в цеху нет 380 В. Станок стоит, каркасы режут болгаркой.
Поэтому порядок другой. Сначала что режете и сколько, потом какой станок, и только потом цена.
Что режут на ленточной пиле
Замкнутое полотно идёт по направляющим и проходит через заготовку. Рез ровный, повторяемый, без искр и без раскалённой кромки, как после абразивного диска. В цехе, на складе металлопроката, в монтажной компании на нём режут:
- профильную и круглую трубу;
- круг, квадрат, полосу, уголок, швеллер;
- пруток;
- конструкционную и нержавеющую сталь;
- алюминий и другие цветные металлы;
- пластик, а на подходящих моделях и дерево.
Одно уточнение, которое экономит полотна: каждый материал требует своего полотна, шага зуба и скорости. «Режет металл, значит режет всё» — самый дорогой миф в этой категории.
Три класса по автоматизации
Ручной. Оператор сам опускает раму, контролирует подачу, поднимает обратно. Дёшево, просто, для ремонтной зоны и мастерской, где резка не идёт весь день.
Полуавтомат. Оператор ставит и зажимает заготовку, запускает цикл; рама опускается с заданной скоростью и возвращается сама. Для цеха, где режут каждый день, но не потоком.
Автомат. Подача заготовки, повтор размера, серия резов без оператора у станка. Для серийного производства. Дорого, но на потоке окупается временем.
По конструкции
Горизонтальные — для отрезки проката: трубы, профиля, круга. Это стандартный формат для сварного цеха.
Вертикальные — для фигурной и свободной резки отдельных заготовок. Для отрезки трубы в размер их берут редко.
Маятниковые — рама опускается по дуге. Проще и дешевле, для малых и средних задач.
Двухстоечные — рама ходит по двум колоннам. Жёстче, точнее, под крупные заготовки и регулярную нагрузку.
Что смотреть в характеристиках
| Параметр |
Зачем |
| Максимальный размер заготовки (круг, квадрат, прямоугольник) |
Заготовка должна проходить с запасом, не на пределе |
| Диапазон угла реза |
Рамы и каркасы режут под 45°, иногда под 60° |
| Скорость полотна, регулировка |
Сталь, нержавейка, алюминий, пластик — разные скорости |
| Мощность двигателя |
Сама по себе не спасает, смотрите вместе с жёсткостью |
| Жёсткость рамы, тиски |
Вибрация и слабый зажим убивают точность и полотно |
| Охлаждение (СОЖ) |
При регулярной резке стали обязательно |
| Питание 220 или 380 В |
Проверить линию в цеху до покупки |
| Размер полотна |
Доступность расходников |
Максимальный размер — главная цифра, и её читают неправильно. Если ваша труба 80×80, а станок «до 100», всё хорошо. Если труба 100×100, а станок «до 100», вы каждый раз работаете на пределе, а под углом заготовка уже не влезет.
Рез под углом нужен любому, кто варит рамы. «Есть ли угол» — недостаточный вопрос. Спросите, как быстро он выставляется и держат ли тиски заготовку в повёрнутом положении.
СОЖ. Для редких коротких резов можно обойтись. Для ежедневной резки стали охлаждение продлевает жизнь полотну в разы и убирает перегрев кромки.
Подбор под задачу
| Задача |
Станок |
| Редкая резка мелких заготовок |
Ручной |
| Ежедневная резка профиля и трубы |
Полуавтомат |
| Серия проката в размер |
Автомат |
| Крупные заготовки |
Двухстоечный, жёсткий, с запасом по зоне |
| Рамы и каркасы под углом |
Поворотная рама или поворотные тиски |
| Разные материалы |
Регулировка скорости и набор полотен |
Полотно
Полотно влияет на рез не меньше станка. Хороший станок с неправильным полотном режет плохо.
Смотрят на материал полотна, шаг зуба, ширину и толщину ленты, форму зуба. Для тонкостенной трубы нужен мелкий шаг, иначе зуб цепляется за стенку и рвёт. Для сплошного круга — крупный, иначе полотно греется и не режет. Одна лента на всё — это быстрый износ, кривой рез и лишние расходы.
При покупке станка сразу спросите: какой размер полотна, есть ли аналоги, сколько ждать. Редкое полотно — это простой станка из-за одной ленты.
Перед покупкой
Опишите работу станка как процесс. Что режем, из какого материала, какого размера, сколько раз в день, нужен ли угол, кто оператор, есть ли 380 В, где будет стоять.
Про место. Труба шесть метров требует зоны подачи и выхода. Даже компактная пила в углу бесполезна, если некуда положить прокат.
Про рост. Если через полгода планируется постоянный поток, слабая ручная модель станет узким местом раньше, чем окупится.
Ошибки
Выбирать по цене. Слабая рама и плохой зажим проявляются на второй неделе постоянной нагрузки.
Брать «впритык» по размеру заготовки.
Забыть про рез под углом, а потом резать каркасы вручную.
Купить под 380 В, а в цеху 220 В.
Резать всё одним полотном.
Экономить на СОЖ при ежедневной резке стали.
Итог
Для мастерской с редкой резкой хватит ручной ленточной пилы. Для цеха с ежедневной резкой трубы и профиля — полуавтомат с регулировкой скорости и удобным углом. Для серии — автомат. В любом случае берите зону реза с запасом, проверьте питание и заранее найдите, где покупать полотна.
Если сомневаетесь, напишите: что режете, размер, сколько в день, какое питание. Подскажем класс станка под задачу.

 Каталог
 Листогибочные станки